
Piest kalového čerpadla alebo valec s laminárnym prúdením zriedka zlyhávajú z dôvodu únavy materiálu. Poškodenie začína na povrchu: obrusovanie, erózia alebo opakovaný mechanický kontakt odstraňuje materiál, až kým komponent prestane držať svoju toleranciu. Najpraktickejšou priemyselnou odpoveďou je vrstva karbidového kompozitného prášku nanesená tepelným nástrekom, plátovaním alebo zváraním. Správne špecifikované, táto vrstva výrazne prekoná nepokovenú oceľ; zle špecifikovaný, zlyhá predčasne z dôvodov, ktorým sa dá úplne vyhnúť. Tento článok vysvetľuje, čo je to karbidový kompozitný prášok, ako sa vyrába a ako si vybrať triedu, ktorá funguje v skutočnej prevádzke.
Čo je to karbidový kompozitný prášok?
Karbidové kompozitné prášky sú skonštruované materiály, ktoré kombinujú tvrdú karbidovú fázu s tvárnym kovovým spojivom. Karbidová fáza, zvyčajne karbid volfrámu (WC) alebo karbid chrómu (Cr3C2), poskytuje tvrdosť a odolnosť voči abrazívnemu opotrebovaniu. Spojivo, zvyčajne kobalt alebo zliatina niklu, drží častice karbidu pohromade, absorbuje energiu nárazu a dodáva návaru húževnatosť.
Slovo „kompozitný“ označuje dôležitý rozdiel. Čistý karbidový prášok je v podstate jedna zlúčenina. Kompozitný prášok je navrhnutá zmes, v ktorej sú jemné častice karbidu rovnomerne rozptýlené cez kovovú matricu. Pri podávaní cez striekaciu pištoľ alebo nanášaciu hlavu sa prášok topí a znova tuhne ako povlak, ktorý sa správa ako kompozit s kovovou matricou: dostatočne tvrdý, aby odolal opotrebeniu, a zároveň dostatočne pevný, aby sa vyrovnal s mechanickými nárazmi.
 Karbidový kompozitný prášok pre nátery odolné voči opotrebovaniu Tento prášok spája viacero karbidov s kovovým spojivom pre vysokú tvrdosť a odolnosť proti korózii. Jeho rovnomerné rozloženie častíc vyhovuje striekaniu HVOF a HVAF, vďaka čomu je relevantné pre nástroje a diely vystavené oderu a oxidácii. Zobraziť produkt →
V praxi sú veľkosť častíc karbidu a obsah spojiva dve páky, ktoré riadia správanie povlaku. Jemnejšie častice karbidu vytvárajú hladšie, hustejšie povrchy, ktoré dobre odolávajú erózii jemných častíc; hrubšie karbidy odolávajú ryhovaniu, ale zanechávajú drsnejší povrch. Obsah spojiva sa zvyčajne pohybuje medzi 10 a 25 percentami hmotnosti: viac spojiva dodáva húževnatosť, zatiaľ čo menej spojiva zvyšuje tvrdosť za cenu krehkosti. Kupujúci v odvetviach kritických voči opotrebovaniu čoraz viac vynechávajú generické druhy komodít a špecifikujú kompozitné prášky formulované pre známy spôsob zlyhania.
Ako sa vyrábajú karbidové kompozitné prášky
Tri faktory určujú väčšinu výkonnostného rozdielu medzi dobrým a zlým karbidovým kompozitným práškom: výrobná cesta, veľkosť prášku a kvalita rozhrania karbid-spojivo.
Spekané a drvené
Zmes karbidu a spojiva sa speká do pevného bloku, potom sa drví a triedi na prášok. Výsledné častice sú hranaté a blokové. Tento spôsob vytvára husté, silné častice a je bežný pri striekaní HVOF, kde na hustote povlaku záleží viac ako na dokonale guľovitých posuvoch.
Aglomerované a spekané
Jemné prášky karbidu a spojiva sa zmiešajú s organickým spojivom, sušia sa rozprašovaním na sférické aglomeráty a spekajú, aby sa fázy spojili a odstránila sa organická zložka. Sférické častice prúdia rovnomernejšie cez dávkovače prášku a vytvárajú konzistentnejšie povlaky, a preto táto cesta dominuje nadzvukovému striekaniu a laserovému nanášaniu.
Veľkosť prášku
Posledný klasifikačný krok nastavuje distribúciu veľkosti častíc. Hrubé rezy vytvárajú hrubé vrstvy rýchlo, ale zanechávajú drsnejší povrch; jemné rezy vytvárajú hustú, hladkú vrstvu, ale menej ľahko sa podávajú. Dodávatelia, ktorí riadia miesta rezu aj tvar distribúcie, dávajú technikom náterov oveľa menšie variácie procesu, ktoré je potrebné zvládnuť.
| Výrobná cesta | Tvar častíc | Typické použitie |
|---|---|---|
| Spekané a drvené | Hranaté, hranaté | HVOF nátery, husté nánosy |
| Aglomerované a spekané | Guľovité, pórovité | Tepelný nástrek, laserový obklad, konzistentné podávanie |
Bežné skladby a na čo je každá z nich určená
V priemyselnej praxi dominujú dva systémy: WC-Co a Cr3C2-NiCr. Poznaním praktických hraníc každého z nich sa vyhnete najčastejším chybám v špecifikácii.
| Systém | Tvrdosť | Max servisná teplota | Sila kľúča | Typická aplikácia |
|---|---|---|---|---|
| WC-Co | 1100–1300 HV | Približne 450 °C | Odolnosť proti oderu, húževnatosť | Rezné nástroje, diely podliehajúce opotrebovaniu, spoje nástrojov |
| WC-Ni alebo WC-Co-NiCr | 1000–1200 HV | Približne 500 °C | Lepšia odolnosť proti korózii | Valce, hriadele, hydraulické komponenty |
| Cr3C2-NiCr | 800–1000 VN | Približne 850 °C | Odolnosť voči opotrebovaniu a oxidácii pri vysokých teplotách | Časti turbín, vysokoteplotné posúvače, dýzy |
Pravidlo rýchleho výberu je jednoduché. Ak komponent beží chladne a odieranie je hlavným nepriateľom, predvolená je WC-Co. Ak je prítomná korózia, prejdite na spojivo na báze niklu. Ak povrchová teplota presiahne 500 °C, Cr3C2-NiCr je zvyčajne tá správna skupina.
Kde prášky z karbidového kompozitu prinášajú hodnotu
Karbidové kompozitné prášky zarábajú svoje náklady v prostrediach, kde sú prestoje drahé a výmena je náročná.
- Nátery odolné proti opotrebeniu pre procesné zariadenia: valčeky, objímky hriadeľa, puzdrá, plunžery a piestne tyče sú bežnými kandidátmi. Povlak z karbidu volfrámu aplikovaný nadzvukovým striekaním alebo HVOF niekoľkonásobne predlžuje životnosť povrchu v porovnaní s kalenou oceľou.
- Nástroje na rezanie a vŕtanie: ťažobné bity, hroty na frézovanie ciest a doštičky na rezanie kovov sa spoliehajú na kompozity na báze WC, pokiaľ ide o tvrdosť reznej hrany.
- Oprava a renovácia: opotrebované diely sú prestavané laserovým plátovaním alebo plazmovým plátovaním s karbidovým kompozitom, pričom sa obnovujú rozmery a súčasne sa vylepšujú pôvodné špecifikácie.
- Vysokoteplotné komponenty: Povlaky Cr3C2-NiCr chránia diely v plynových turbínach a spaľovacích prostrediach, kde samotná tvrdosť nestačí.
 Séria termálnych sprejov z karbidu volfrámu Táto séria, navrhnutá pre procesy tepelného nástreku a plátovania, zahŕňa zliatiny kobaltovej a niklovej matrice s rôznym obsahom karbidov. Zaoberá sa vysokoteplotnou eróziou, opotrebovaním hornín a koróziou roztaveného kovu, podporuje opravy a aplikácie OEM náterov. Zobraziť produkt →
Pre aplikáciu náteru musí prášok vyhovovať procesu striekania a cieľovej povrchovej úprave. Typy termálneho rozprašovania sú navrhnuté pre konzistentnú morfológiu krmiva a častíc, a preto použitie špeciálneho práškového tepelného rozprašovania zvyčajne prekoná uvedenie generického typu do prevádzky. To isté platí aj pre opravy: namiesto vyradenia drahého hriadeľa alebo valčeka z dôvodu lokálneho opotrebovania môže dielňa vytvoriť povrch späť z karbidového kompozitu a dokončiť ho v pôvodnej tolerancii. Opravená časť často prekoná originál, pretože upravený povrch nikdy nebol súčasťou pôvodného návrhu.
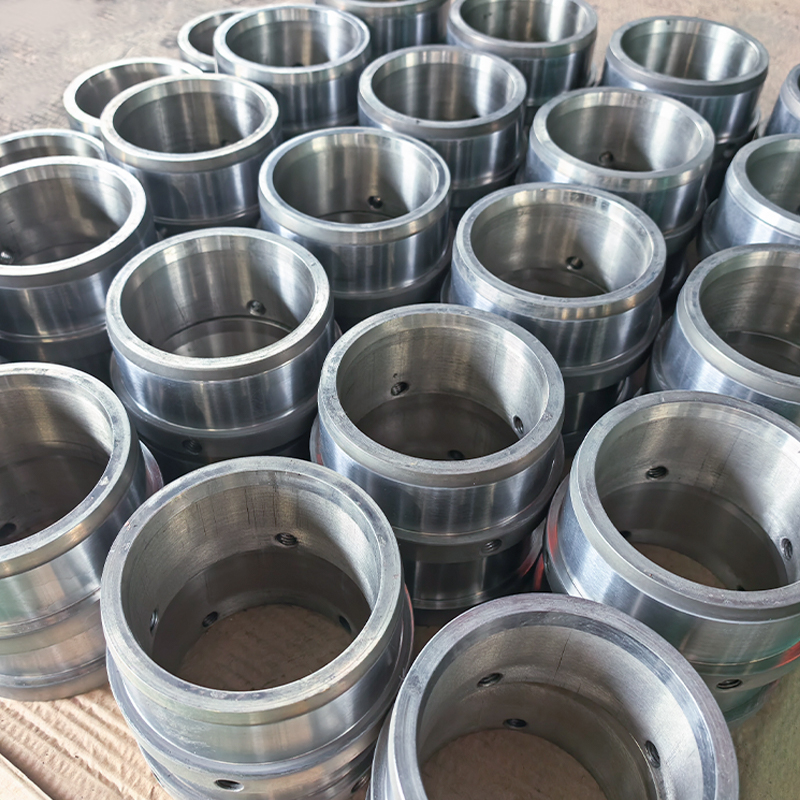
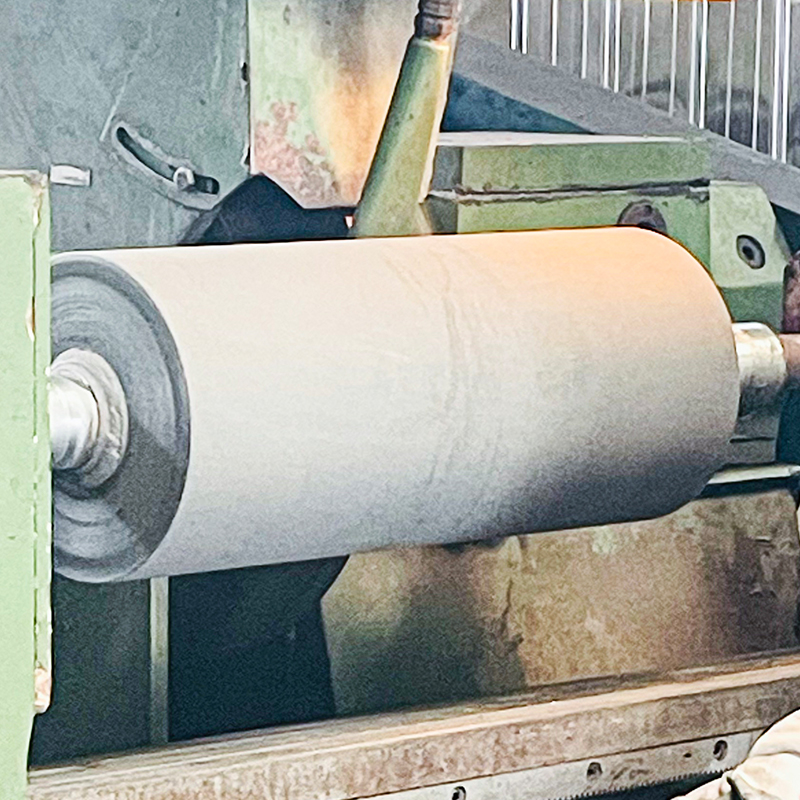 Prispôsobené komponenty potiahnuté karbidom volfrámu Táto ponuka poskytuje potiahnuté valčeky, puzdrá a hriadele pripravené na inštaláciu s povrchovou úpravou z karbidu volfrámu alebo keramiky. Vyhovuje závodom, ktoré hľadajú kvalifikované diely s povrchovou úpravou bez interných krokov poťahovania, pričom poskytuje odolnosť proti opotrebovaniu pre náročné úlohy. Zobraziť produkt →
V prípade originálnych dielov a náhradných komponentov mnohé závody uprednostňujú kompletný potiahnutý komponent pred vlastným poťahovaním. Valce, plunžery a objímky s povlakom z karbidu volfrámu sa potom dodávajú pripravené na inštaláciu s povlakom, ktorý je už kvalifikovaný na uvedenú prevádzku.
Ako vybrať správnu triedu
Výber začína prevádzkovými podmienkami, nie katalógom práškov. Prejdite si tieto body v poradí a zoznam kandidátov sa rýchlo zúži.
- Identifikujte dominantný režim opotrebovania. Abrázia, erózia, klzné opotrebenie a kavitácia uprednostňujú rôzne veľkosti karbidov a obsah spojiva.
- Nastavte servisnú teplotu. Približne nad 500 °C kompozity na báze WC strácajú tvrdosť a povlak môže degradovať; prejsť na Cr3C2-NiCr.
- Skontrolujte chemické prostredie. Niklové spojivá odolávajú vodnej korózii oveľa lepšie ako kobalt v mnohých procesných kvapalinách; kyslá služba môže vyžadovať uzavretú alebo špeciálnu triedu.
- Vyberte distribúciu veľkosti častíc. Riadi hustotu povlaku, drsnosť povrchu a maximálnu praktickú hrúbku povlaku.
- Priraďte prášok k procesu. HVOF a nadzvukové striekanie si vyžadujú veľkosť rezu, ktorá sa spoľahlivo podáva; laserové opláštenie potrebuje iné okno; zváranie striekaním kyslíkom toleruje širší rozsah.
Častou chybou je výber čisto podľa tvrdosti. Náter s najvyšším Vickersovým číslom môže zlyhať skôr, ak spojivo koroduje alebo prevádzková teplota zmäkne matricu. To je dôvod, prečo skúsení nákupcovia odovzdajú dodávateľovi úplný prevádzkový obraz, vrátane teploty, média, režimu opotrebovania a cieľovej kvality povrchu, a nie len hodnoty tvrdosti. Dobrým zdrojom na porovnanie vlastností v rámci celej skupiny materiálov je náš sprievodca typom a výberom karbidového kompozitného prášku, ktorý sa týka tých istých rozhodnutí podrobnejšie.
Keď sa známka dostane do užšieho výberu, overenie uzavrie kruh. Rýchla metalografická kontrola potvrdzuje distribúciu karbidov a pórovitosť, zatiaľ čo prechod tvrdosti cez vrstvu povlaku ukazuje, či návar zodpovedá špecifikácii. Pre kritické komponenty je testovanie pevnosti spoja a procesná dokumentácia dôležitá rovnako ako samotná prášková chémia.
Záver je jednoduchý. Karbidový kompozitný prášok nie je jediný materiál; ide o dizajnový systém. Chémia karbidov, metalurgia spojiva, výrobná cesta a veľkosť častíc posúvajú konečný výsledok. Urobte ich správne a potiahnutý komponent sa namiesto núdzového zlyhania stane položkou plánovanej údržby. Pomýlite si ich a žiadna hrúbka povlaku vám prácu nezachráni.
Každá aplikácia kritická voči opotrebovaniu začína jasnou definíciou poruchového režimu a servisnej obálky. Keď sú tieto informácie známe, môže byť špecifikovaný, aplikovaný a overený správny karbidový kompozitný prášok a závod dostane to, čo skutočne potrebuje: povrch, ktorý vydrží až do plánovanej údržby.