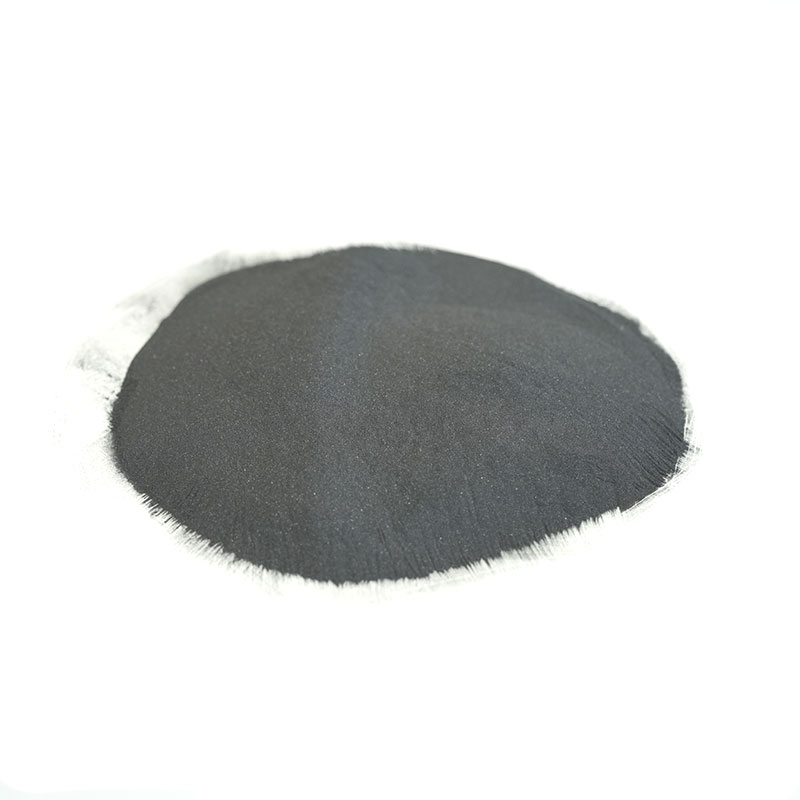

Zliatinový prášok na báze kobaltu len zriedka dostane veľkú pozornosť, kým časť prestane fungovať. V priebehu rokov sme videli, ako záchranné sedlá ventilov vymieňali každých pár mesiacov, udržiavali piest čerpadiel pri živote v chemických závodoch a udržiavali povrch horúcich abrazívnych valcov dlho potom, čo sa mäkšie materiály vzdali. Ak sa rozhodujete, či zliatina kobaltu vyhovuje vašej aplikácii, táto príručka vás prevedie tým, čo to prášok vlastne je, na ktorých skupinách v praxi záleží, ako sa vyrába a ako si vybrať triedu bez toho, aby ste museli platiť za vlastnosti, ktoré nikdy nepoužijete.
Čo je kobaltový zliatinový prášok v skutočnosti
Zliatinový prášok na báze kobaltu je kovová surovina, v ktorej kobalt tvorí základ chémie a zvyčajne sa podieľa niekde medzi 40 % a 65 % z celkovej hmotnosti. Všetko ostatné sa pridáva zámerne, prvok po prvku, aby sa vykonala konkrétna práca. Chróm, zvyčajne 20% až 30%, vytvára ochrannú vrstvu oxidu, ktorá odoláva oxidácii a horúcej korózii. Volfrám a molybdén zvyšujú pevnosť za tepla a spájajú sa s uhlíkom za vzniku tvrdých karbidových častíc. Uhlík je v skutočnosti ukazovateľom tvrdosti: vyššia úroveň uhlíka produkuje viac karbidu, väčšiu odolnosť proti opotrebeniu a menšiu ťažnosť. Nikel zlepšuje húževnatosť a tepelnú stabilitu, zatiaľ čo kremík, bór a železo sa objavujú v menších množstvách, aby sa upravili vlastnosti tavenia a náklady.
Existuje aj metalurgický dôvod, prečo sa tieto zliatiny správajú tak odlišne od práškov na báze niklu alebo železa. Kobalt mení kryštálovú štruktúru s teplotou a jeho nízka energia pri vrstvení mu umožňuje deformovať sa pri klznom kontakte. Praktickým výsledkom je nezvyčajná odolnosť voči zadretiu, kavitácii a opotrebeniu kov na kov, čo je presne ten druh poškodenia, ktorý ničí tesniaci povrch, aj keď objemová tvrdosť dielu vyzerá na papieri úplne adekvátne.
Hlavné typy a čo každý robí dobre
Rodina kobaltu je široká a samotné názvy tried vám povedia veľmi málo. Oveľa užitočnejšie je triediť prášky podľa práce, ktorú majú vykonávať.
| Rodina | Typické legujúce prvky | Rozsah tvrdosti | Najlepšie sa hodí |
|---|---|---|---|
| Co-Cr-W-C | 25-30% Cr, 4-15% W, 0,5-3% C | 38-52 HRC | Silné odieranie a kĺzanie kov na kov pri teplote |
| Co-Cr-Mo | 27-30% Cr, 5-7% Mo, nízky obsah uhlíka | 25-35 HRC | Korózia plus teplo, kde je dôležitá odolnosť voči nárazom |
| Co-Cr-W-Ni | Cr a W s 5-15 % Ni | 30-45 HRC | Odolnosť proti opotrebeniu tam, kde je praskanie skutočným problémom |
| Co-Ni-Cr-W | Vysoký Ni, stredný Cr a W | 25-40 HRC | Tvrdosť za tepla kombinovaná s lepšou húževnatosťou |
| Co-Cr-W-C s prídavkom karbidu | Karbid primiešaný do kobaltovej matrice | 50-60 HRC a viac | Rezné hrany a extrémne abrazívne podmienky |
Tvrdosť je však len jedno číslo. Zliatina kobaltu 50 HRC s ťažkou frakciou karbidu môže byť zlou voľbou pre povrch, ktorý odolá nárazu, zatiaľ čo mäkšia a tvrdšia trieda to môže výrazne prekonať. Pred odporúčaním chémie sa zvyčajne pýtame, ako vyzerá porucha na poškodenom diele, pretože táto jediná otázka ušetrí viac peňazí ako akýkoľvek hárok so špecifikáciami.
 Prášok zo zliatiny na báze kobaltu pre opotrebenie a vysokoteplotný servis Kobalt-chróm-volfrámový prášok na zváranie povlakom, zváranie rozprašovaním a vysokoteplotné komponenty; viaceré stupne a rozsahy tvrdosti podporujú rozhodnutia o opotrebovaní, korózii a náraze. Zobraziť produkt →
Prečo tieto zliatiny prežijú ťažké podmienky
Povesť kobaltových zliatin spočíva na kombinácii vlastností, ktoré sa zriedka vyskytujú spolu v jednom materiáli.
- Tvrdosť za tepla: tieto zliatiny si zachovávajú užitočnú tvrdosť až do približne 600 až 800 stupňov Celzia, čo je dôvod, prečo sú bežné pri tvárnení za tepla a ventilových aplikáciách.
- Odolnosť proti oderu a adhéznemu opotrebeniu: kobaltové povrchy odolávajú privareniu k protiľahlej ploche, takže klzné páry vydržia podstatne dlhšie.
- Odolnosť proti kavitačnej erózii: čerpadlá, vrtule a hydraulické komponenty z toho ťažia viac ako zo surovej tvrdosti.
- Odolnosť voči oxidácii a sulfidácii: vrstva oxidu bohatého na chróm chráni povrch v prostredí pecí a spalín.
- Odolnosť proti korózii: výkon sa líši v závislosti od chémie, ale triedy kobalt-chróm dobre zvládajú mnohé kyseliny, chloridy a procesné prúdy.
- Správanie pri lepení: kobaltové prášky ľahko zmáčajú oceľové substráty, čo dáva plátovaniu a zváraniu striekaním spoľahlivé metalurgické spojenie.
Kompromisy sú rovnako reálne. Kobalt je drahý kov, opracovanie ložiska na báze kobaltu je pomalá práca a zle kontrolovaný proces môže riediť povlak železom zo substrátu, až kým vlastnosti, za ktoré ste zaplatili, nezmiznú. Tieto zliatiny zarábajú na konkrétnych miestach, nie všade.
Ako sa prášok vyrába a čo treba skontrolovať
Väčšina práškových zliatin na báze kobaltu sa dnes vyrába atomizáciou plynu. Náplň sa roztaví, často vo vákuu alebo v inertnej atmosfére, aby sa oxidáciou nestratili reaktívne prvky, ako je chróm, a prúd kvapaliny sa rozbije vysokotlakovým prúdom plynu na jemné kvapôčky, ktoré tuhnú na častice takmer guľovitého tvaru. Guľovitý prášok rovnomerne prúdi cez plášťovú hlavu alebo striekaciu pištoľ a vytvára hustejší nános ako nepravidelný drvený materiál.
Veľkosť častíc zodpovedá procesu, ktorý chcete spustiť:
- Zhruba 15 až 45 mikrónov pre laserové plátovanie a aditívnu výrobu, kde sú potrebné jemné vrstvy a hladké dráhy.
- Zhruba 45 až 106 mikrónov pre vysokorýchlostné kyslíkové palivo a plazmové striekanie.
- Zhruba 53 až 150 mikrónov pre zváranie plazmovým oblúkom a striekaním kyslíkom a acetylénom, kde dominujú vyššie rýchlosti posuvu.
Keď príde dodávka, čísla, ktoré stojí za to si pozorne prečítať, sú chemická analýza, distribúcia veľkosti častíc s hodnotami D10, D50 a D90, obsah kyslíka, zdanlivá a strasená hustota, prietok, morfológia častíc a úroveň satelitov a pórovitosti. Prášok, ktorý spĺňa chemické špecifikácie, ale nesie vysoký obsah kyslíka alebo veľkú nátierku, spôsobí pórovitosť a nekonzistentné usadeniny a žiadna zručnosť operátora to úplne nevykompenzuje.
Nanášanie prášku na súčiastku
Nanášanie prášku je miestom, kde väčšina problémov s povlakom začína a výber procesu formuje všetko v smere výroby. Laserové opláštenie vytvára tenkú, presnú dráhu s veľmi nízkym riedením a malou tepelne ovplyvnenou zónou, ktorá vyhovuje tesniacim plochám, čapom hriadeľa a lokalizovaným opravám. Vysokorýchlostné striekanie kyslíkového paliva poskytuje husté, nízkooxidové povlaky na väčších plochách a je obľúbené pre valce a hydraulické tyče. Zváranie striekaním kyslíkom zostáva spoľahlivou cestou pre hrubšie nánosy na ventilových sedlách a podobných častiach, zatiaľ čo plazmový oblúk ponúka vysoké rýchlosti návaru na ochranu proti silnému opotrebovaniu.
Bez ohľadu na metódu sú ovládacie prvky podobné: teplota predohrevu, rýchlosť podávania prášku, rýchlosť jazdy, prekrytie dráhy a riedenie. Pokazenie sa neskôr prejaví ako praskanie, odlupovanie alebo povlak, ktorý sa jednoducho opotrebuje rýchlejšie, ako sa očakávalo.
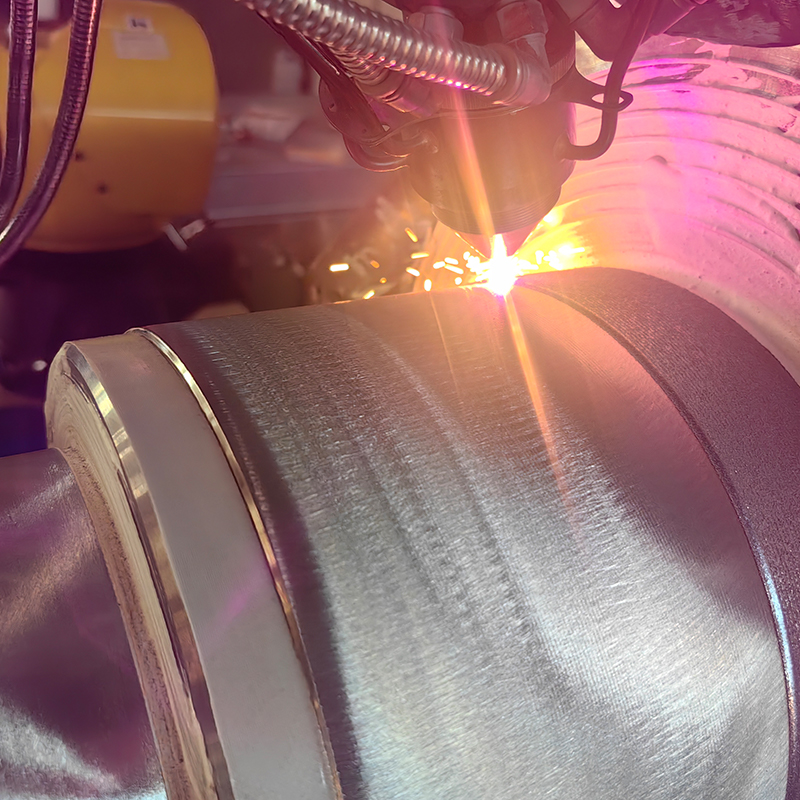 Laserové opláštenie na úpravu povrchu a opravu komponentov Služba laserového pokovovania opotrebovaných valčekov, skrutiek alebo plunžerov a na úpravu povrchu; metalurgické spájanie zlepšuje opotrebovanie, koróziu, teplo, oxidáciu alebo elektrické vlastnosti. Zobraziť produkt →
Od náteru po hotový komponent
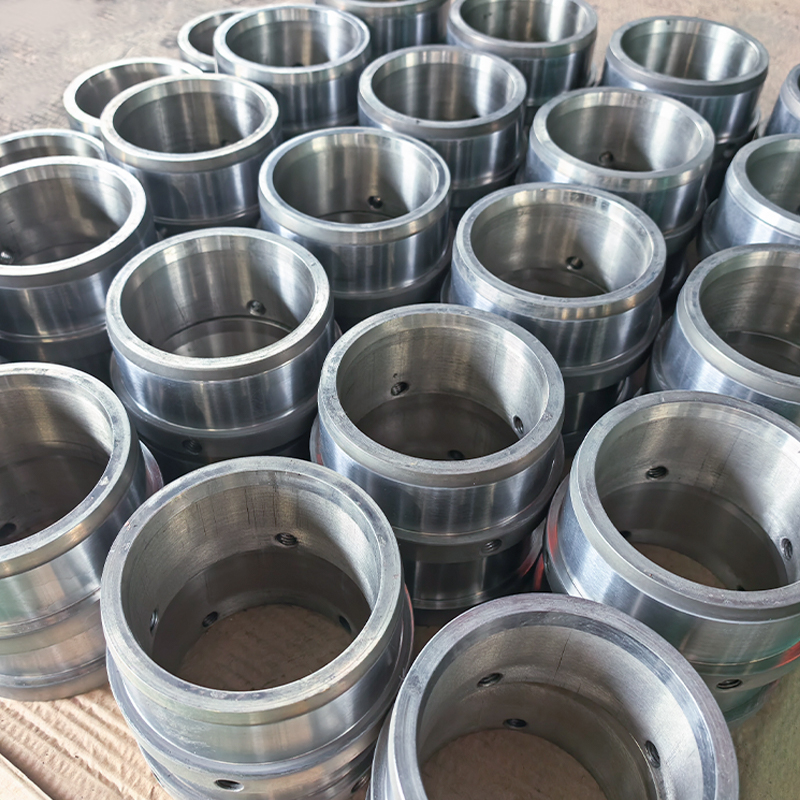
Povlak je len taký dobrý ako časť pod ním. Mnoho zákazníkov k nám prichádza s opotrebovaným valčekom, skrutkou alebo piestom a termínom výroby a v skutočnosti potrebujú hotový komponent a nie špecifikáciu prášku. V týchto prípadoch práca prebieha od výberu prášku cez prípravu povrchu, nanášanie náteru, opracovanie a finálnu kontrolu oproti pôvodnému výkresu.
Valce sú najbežnejším príkladom: pracovné valčeky, vodiace valčeky, valčeky s laminárnym tokom a zrkadlové alebo matné valčeky, všetky závisia od tvrdého, rovnomerného povrchu, ktorý drží svoju povrchovú úpravu aj pri zaťažení. Skrutky, objímky hriadeľa, puzdrá a plunžery čerpadla sa riadia rovnakou logikou, pričom povlak je zvolený pre dominantný mechanizmus opotrebovania a rozmery sú kontrolované tak, aby dielec zapadol späť do stroja bez úpravy.
Výber správneho prášku: praktický kontrolný zoznam
Ak zužujete ročník, táto postupnosť pokrýva väčšinu rozhodnutí, na ktorých záleží:
- Identifikujte dominantný mechanizmus poškodenia. Abrázia, adhézia, kavitácia, oxidácia a korózia vyžadujú rôzne chemické látky.
- Potvrďte servisnú teplotu. Tvrdosť za horúca pomáha iba vtedy, ak je diel skutočne horúci.
- Veľkosť častíc prispôsobte procesu, nie naopak.
- Skontrolujte hladinu uhlíka v porovnaní s vašou toleranciou na praskanie a ťažkosti pri obrábaní.
- Skontrolujte substrát. Riedenie z nízkouhlíkovej ocele môže zmäkčiť usadeniny s vysokým obsahom karbidu v blízkosti rozhrania.
- Požiadajte o vzorku a spustite skúšobnú časť predtým, ako sa zapojíte do výrobnej šarže.
Jedna poznámka navyše k nákladom: pretože kobalt je drahý, rozumným prístupom je zvyčajne použiť ho ako povlak alebo vložku, než z neho vyrobiť celý komponent. Skromná vrstva na správnom mieste často prekonáva pevnú časť vyrobenú z lacnejšej zliatiny za zlomok materiálových nákladov.
Strávili sme roky porovnávaním práškových zliatin na báze kobaltu so skutočnými problémami s opotrebovaním a úprimná odpoveď je, že žiadna jediná trieda nevyrieši všetko. Ak môžete zdieľať komponent, prevádzkovú teplotu a popis toho, ako aktuálna časť zlyhá, môžeme vám navrhnúť vhodné chemické zloženie, veľkosť častíc a spôsob procesu. Môžete si prezerať naše rozsah zliatinových práškov aby ste videli, ako kobaltové triedy zodpovedajú rodinám niklu, železa a karbidu, alebo nám pošlite nákres a nechajte nás, aby sme s vami prešli detaily.