
Každý, kto strávil roky státím vedľa práškového lôžka, vám povie to isté: stroj priťahuje pozornosť, ale prášok rozhoduje o výsledku. Prášky na výrobu aditív nie sú plnivom komodít – sú to umelo vyrobené suroviny a ich chémia, distribúcia veľkosti častíc, tvar a čistota sa spájajú s každou jednotlivou súčiastkou, ktorú postavíte. Urobte ich správne a proces sa stane predvídateľným. Pomýlite sa a strávite týždne honbou za pórovitosťou, ktorú neviete vysvetliť.
Strávili sme dlhý čas výrobou zliatinových práškov a ich uvedením do prevádzky pri opláštení, striekaní a výrobe opotrebiteľných dielov, takže táto príručka je napísaná skôr z dielne ako z brožúry. Zaoberá sa tým, čo tieto prášky sú, ako sa líšia hlavné skupiny, na ktorých špecifikáciách skutočne záleží a ako priradiť prášok k procesu, ktorý používate.
Čo sú to vlastne prášky na aditívnu výrobu
Pri výrobe aditív na báze prášku sa kovový prášok konsoliduje vrstvu po vrstve do pevnej časti. Väzba prebieha rôznymi spôsobmi v závislosti od stroja: laserový alebo elektrónový lúč roztaví každú vrstvu pri tavení práškového lôžka, tlačová hlava nanáša spojivo tryskaním spojiva pred spekaním a sústredený zdroj energie roztaví prášok, keď je privádzaný cez trysku v usmernenom ukladaní energie.
Toto sa oplatí oddeliť od bežnej práškovej metalurgie. Lisovaný a spekaný PM toleruje nepravidelné, hranaté častice, pretože prášok je pred zahriatím zhutnený pod vysokým tlakom. Aditívne procesy to zvyčajne nedokážu. Prášok musí tiecť, rozprestrieť sa do tenkej, rovnomernej vrstvy a dôsledne absorbovať energiu z jednej vrstvy do druhej. To je dôvod, prečo sú suroviny AM takmer vždy atomizované plynom alebo plazmou, sférické a prísne triedené – vyžaduje si to fyzika procesov, nie marketing.
Je tu aj praktický presah, o ktorom stojí za to vedieť. Prášky vyvinuté na laserové plátovanie a tepelné striekanie sú blízkymi príbuznými práškov do tlačiarní: rovnaký spôsob atomizácie, rovnaká metalurgia, často rozdielna veľkosť rezu. Dodávateľ, ktorý rozumie obom stranám, vám zvyčajne ušetrí veľa pokusov a omylov.
Hlavné rodiny práškov a to, v čom je každý dobrý
Väčšina priemyselných AM práškov patrí do niekoľkých rodín. Nižšie uvedená tabuľka je približná mapa, nie kniha pravidiel – v každej rodine sú desiatky ročníkov a na stupni záleží oveľa viac ako na priezvisku.
| Prášková rodina | Typické silné stránky | Kde sa zvyčajne používa |
|---|---|---|
| Na báze železa | Nákladovo efektívne, dobrá tvrdosť, jednoduché následné spracovanie | Všeobecné strojné diely, nástroje, opláštenie oceľových komponentov |
| Na báze niklu | Odolnosť proti korózii, húževnatosť, dobré správanie pri vysokej teplote | Chemické a technologické zariadenia, diely priľahlé k letectvu, obklady |
| Na báze niklu superalloy | Pevnosť zachovaná pri vysokej teplote, odolnosť proti oxidácii | Komponenty horúcej sekcie, hardvér pece, energetické zariadenia |
| Na báze kobaltu | Odolnosť proti opotrebeniu, tvrdosť za tepla, odolnosť proti oderu | Sedlá ventilov, skrutky, časti čerpadla, tvrdé návary a obklady |
| Na báze medi | Tepelná a elektrická vodivosť | Chladiče, indukčné komponenty, vodivé vložky |
| Karbidový kompozit | Veľmi vysoká tvrdosť, vynikajúca životnosť pri opotrebení | Rezné a ťažobné nástroje, oterové dosky, povlakové vrstvy |
| Keramika a oxid | Tepelná bariéra, izolácia, chemická inertnosť | Plazmovo striekané nátery, vysokoteplotné povrchy |
Zliatiny na báze kobaltu si zaslúžia osobitnú zmienku, pretože sú ťažným koňom ochrany proti opotrebovaniu. Tam, kde sa súčiastka trie, kĺže alebo vidí horúci abrazívny kontakt, kobaltová trieda často prekonáva tvrdšie, ale krehkejšie alternatívy. Široký sortiment týchto práškov uchovávame práve preto, že rovnaký materiál slúži tlačiarni aj zváraciemu horáku.
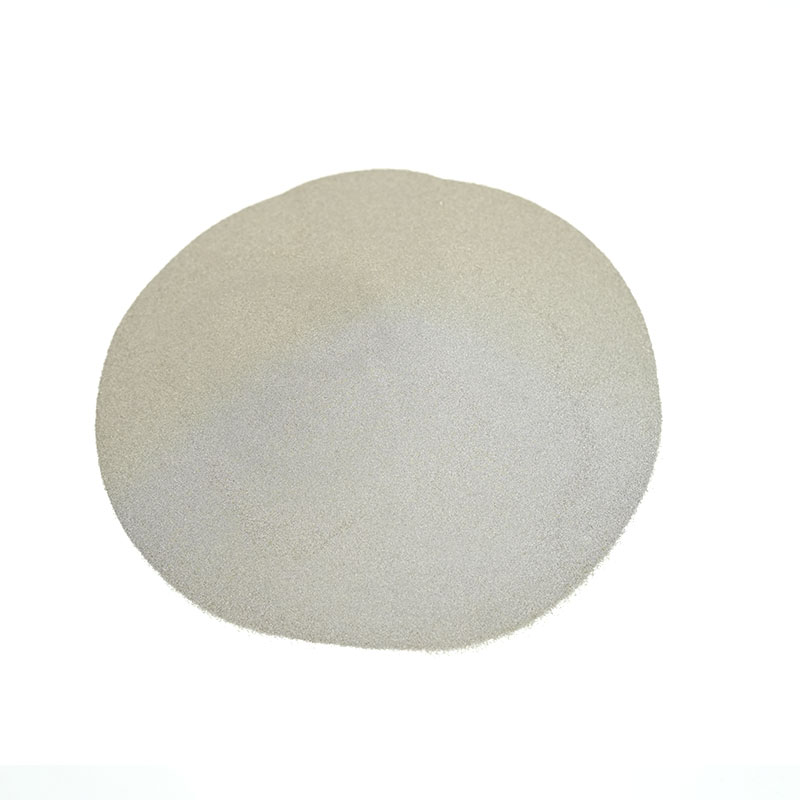 Prášky zliatiny na báze kobaltu pre opotrebenie a služby pri vysokých teplotách Prezrite si triedy SD-Co s rozsahom 28–53 HRC pre ventily, matrice, rotory a opotrebiteľné vrstvy; porovnajte chémiu a rezy častíc pred hodnotením fyzického správania. Zobraziť produkt →
Veľkosť, tvar a špecifikácie, na ktorých záleží
Dva prášky môžu mať rovnaké chemické certifikáty a v stroji sa správajú úplne inak. Rozdiel zvyčajne spočíva vo fyzických charakteristikách a práve o nich diskutujeme ako prvé s každým novým zákazníkom.
Čítanie špecifikácie prášku
- Distribúcia veľkosti častíc: rez musí zodpovedať hrúbke vrstvy a stroju. Rez s hrúbkou 15–45 µm vyhovuje systémom s jemným práškovým lôžkom; 45–105 µm je typickejšia pre usmernenú depozíciu energie a prácu s elektrónovým lúčom.
- Guľovitosť a povrchová štruktúra: okrúhle, hladké častice sa rovnomerne rozprestierajú a dobre tečú. Satelity a nepravidelné úlomky spôsobujú pruhy a nekonzistentné topenie.
- Prietok a zdanlivá hustota: tieto informácie vám povedia, ako sa bude prášok správať v násypke a pretierači, nielen v údajovom liste.
- Obsah kyslíka a dusíka: jediná najčastejšia skrytá príčina zlej ťažnosti a defektov zvaru.
- Pórovitosť vo vnútri častíc: vnútorné dutiny môžu prežiť tavenie a prejaviť sa neskôr ako plynová pórovitosť v časti.
- Vlhkosť a kontaminácia: obzvlášť dôležité pri hygroskopických triedach a po dlhom skladovaní.
Ak chcete ísť hlbšie do toho, ako distribučná krivka ovplyvňuje skutočné správanie pri stavbe, pozrite si našu poznámku distribúcia veľkosti častíc prechádza praktickými dôsledkami.
Ako sa vyrába prášok
Takmer každý kovový prášok triedy AM začína taveninou. Atomizácia plynu sa láme, ktoré sa roztavia na kvapôčky s vysokotlakovým inertným plynom a stuhnú na takmer guľovité častice – najbežnejšia cesta pre druhy niklu, kobaltu a železa. Atomizácia vody je lacnejšia a rýchlejšia, ale vytvára nepravidelné tvary, preto sa používa hlavne na lisovanie a spekanie a niektoré obkladové aplikácie. Plazmová atomizácia a odstredivá atomizácia produkujú vysoko sférický, nízkosatelitný prášok, a preto dominujú na náročnejších trhoch s titánom a superzliatinami.
Krok atomizácie je len polovica príbehu. Preosievanie, klasifikácia, miešanie a balenie určujú, či sa špecifikácia, ktorú dostanete, zhoduje so špecifikáciou, ktorú ste si objednali. V našom vlastnom závode sa prášok vyrába od surovej taveniny až po hotový preosiaty produkt, čo je jediný spôsob, ako udržať pod kontrolou odber kyslíka a kolísanie medzi šaržami.
Zodpovedajúci prášok vášmu procesu
Neexistuje univerzálne „najlepší“ prášok – len ten, ktorý najlepšie vyhovuje procesu, geometrii a cieľovej cene. Fúzia v prášku vyžaduje jemné, voľne tečúce rezy a nízky obsah kyslíka. Smerované ukladanie energie je oveľa tolerantnejšie k veľkosti, ale je citlivé na konzistenciu krmiva. Laserové opláštenie je niekde medzi tým a zvyčajne funguje najlepšie s hrubším, prísne kontrolovaným rezom, takže tavný bazén zostáva stabilný pri rýchlosti.
Pomáha tiež premýšľať o tom, čo sa stane po stavbe. Typ, ktorý krásne obrába, môže byť zlou voľbou pre súčiastku, ktorá sa bude leštiť, a trieda s vynikajúcou odolnosťou proti opotrebeniu môže byť obtiažna. Včasné rozhodnutie o spôsobe následného spracovania zvyčajne zužuje výber prášku na dvoch alebo troch kandidátov.
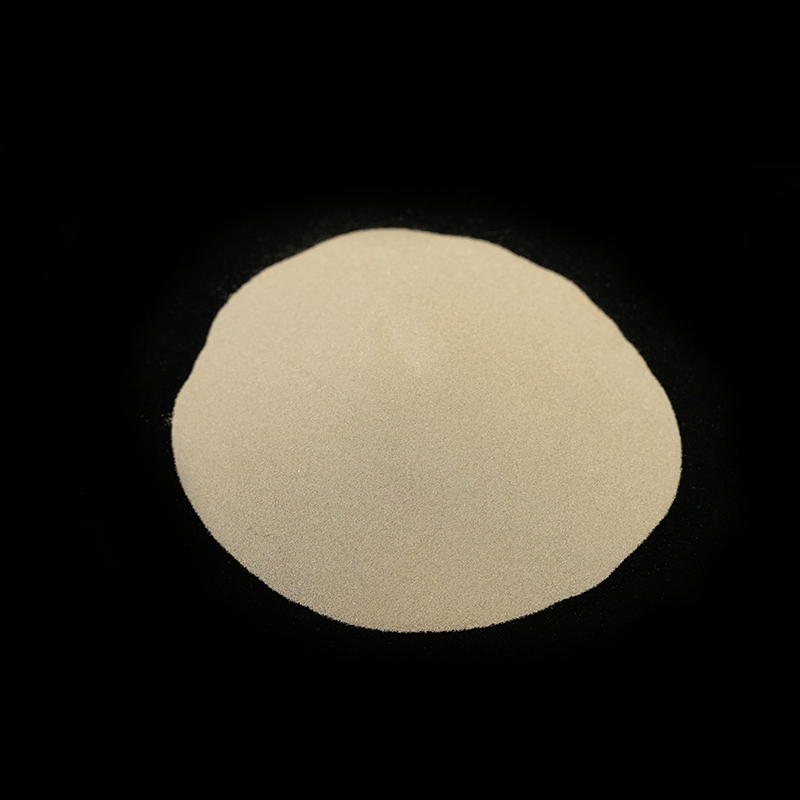 Laserové povlakové zliatinové prášky z niklu, kobaltu a železa Pred plánovaním následného spracovania skontrolujte prášky na báze niklu, kobaltu a železa a karbidové kompozity s rezmi 53 – 150 µm a rozsahmi tvrdosti, aby ste vybrali druhy. Zobraziť produkt →
Opätovné použitie, manipulácia a kontrola kvality
Prášok je drahý, takže ho takmer každý opakovane používa. To je v poriadku, v medziach. Každý cyklus vystavuje materiál teplu, vlhkosti a manipulácii a jemný podiel narastá, zatiaľ čo kyslík stúpa nahor. Funkčný prístup vyzerá takto:
- Sledujte počet cyklov opätovného použitia na dávku a zaznamenajte ho so zostavou.
- Po každej stavbe znova preosejte a skontrolujte rozloženie oproti pôvodnému rezu.
- Obsah kyslíka merajte pravidelne, namiesto toho, aby ste predpokladali, že je stabilný.
- Skladujte zapečatené, suché a jasne označené – krížovú kontamináciu medzi zliatinami je oveľa jednoduchšie spôsobiť, ako ju odhaliť.
- Vyraďte dávky na základe dôkazov, nie na základe zvyku.
V prípade kritických dielov jednoduchá vstupná kontrolná rutina – chémia, distribúcia, prietok a vizuálna kontrola pri zväčšení – zachytí väčšinu problémov skôr, ako sa dostanú do stroja.
Keď prášok opustí tlačiareň
Nie každý problém s opotrebovaním ospravedlňuje nový diel. Veľký valec, závitovka alebo plunžer pumpy sú často oveľa ekonomickejšie obnovené ako nahradené, a to je miesto, kde si rovnaké atomizované prášky zarábajú v inej úlohe. Cez laserové opláštenie , metalurgicky spojená vrstva sa nanesie na opotrebovaný povrch s minimálnym zriedením a veľmi malým skreslením a súčiastka sa vráti do prevádzky s tvrdším povrchom, ako mal pôvodne.
Pre abrazívne a erozívne namáhanie sú často lepšou odpoveďou prášky s tepelným striekaním s karbidom, ktoré poskytujú tvrdú, dobre priľnutú vrstvu pri relatívne nízkom príkone tepla.
 Termálne sprejové prášky z karbidu volfrámu na abrazívne opotrebenie Porovnajte druhy karbidu spájaného kobaltom, niklom a NiCr pre HVOF, plazmu a plátovanie, s údajmi o tvrdosti, chémii a veľkosti častíc. Zobraziť produkt →
Otázky, ktoré stojí za to položiť pred zadaním objednávky
- Do akej veľkosti bola táto šarža zaradená a ako vyzerá skutočná distribučná krivka?
- Aké sú namerané hladiny kyslíka a dusíka, nie typické hodnoty?
- Ktorá cesta atomizácie bola použitá a ako boli odstránené satelity a pokuty?
- Môže dodávateľ podporovať prášok aj následný proces, ako je plátovanie alebo striekanie?
- Čo vlastne zaznamenáva ich vysledovateľnosť šarží?
Dodávateľ, ktorý na ne bez váhania odpovie, je zvyčajne dodávateľ, ktorý materiálu skôr rozumie, ako ho len skladuje.
Prášky na aditívnu výrobu odmeňujú trochu trpezlivosti vo fáze výberu. Pochopte rodinu, trvajte na fyzickej špecifikácii, prispôsobte strih procesu a dodržiavajte disciplínu pri manipulácii. Urobte to a stroj, parametre a kvalita dielu sa stanú oveľa ľahšie ovládateľnými – a prášok prestane byť premennou, ktorú neviete vysvetliť.